Introduzione al processo produttivo delle catene per ancore marine-Parte 3
VI. Trattamento anticorrosivo e ispezione finale
1. Trattamento superficiale
- Pulizia mediante granigliatura: utilizzare una granigliatrice sospesa per pulire la superficie, con un volume di granigliatura di 200-400 kg/min.
- Trattamento antiruggine: rimuove gli ossidi superficiali e la ruggine per migliorare l'adesione della vernice.
2. Rivestimento anticorrosivo
- Trattamento di zincatura: Immersione della catena di ancoraggio in un bagno di zinco fuso ad una temperatura superiore a 400°C per formare uno strato anticorrosivo di colore argento.
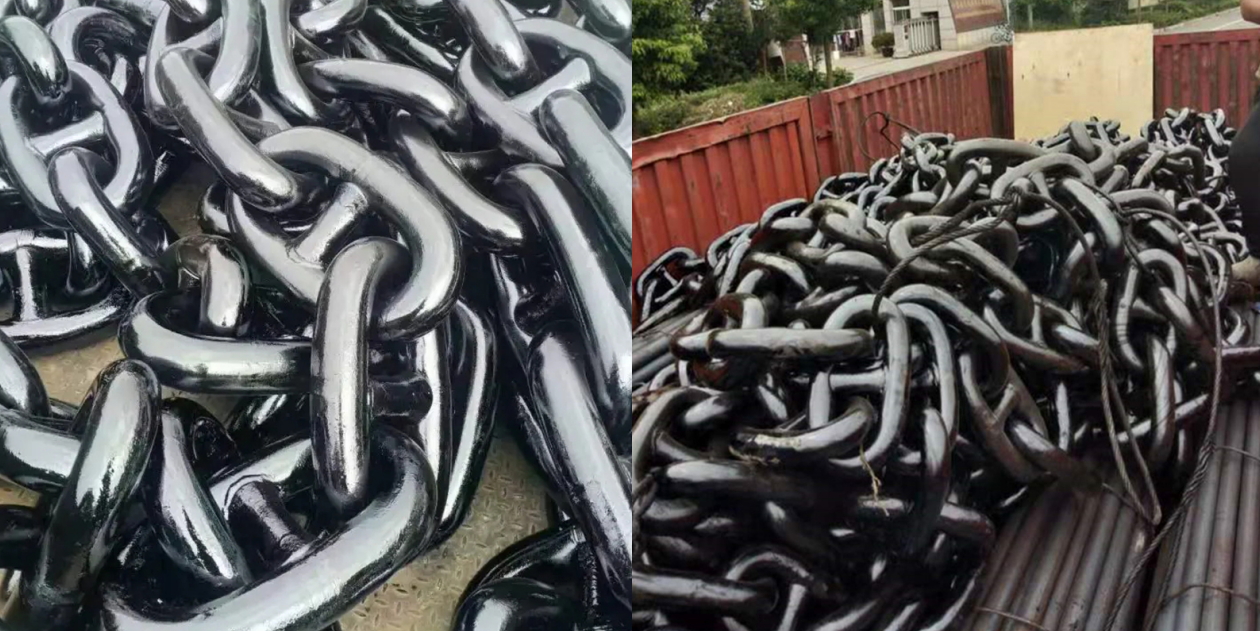
- Trattamento di verniciatura: copertura della superficie con vernice epossidica per asfalto per migliorare la resistenza complessiva all'usura e alla corrosione.
- Utilizzo del primer per trattamento superficiale a basso contenuto di grafene Dream Energy per la verniciatura, fornendo protezione a lungo termine.
3. Ispezione finale
- Lucidatura e molatura: leviga la superficie della catena dell'ancora e le conferisce una lucentezza distintiva.
- Dopo aver superato l'ispezione professionale di terze parti, viene applicato un timbro in acciaio prima che il prodotto possa essere spedito.
VII. Requisiti e standard di processo speciali
1. Certificazione della Società di Classificazione
- La produzione di catene di ancoraggio deve essere conforme ai requisiti delle "Specifiche dei materiali e delle saldature" di istituzioni come la Società di classificazione francese (BV).
- Deve passare attraverso fasi quali l'approvazione di fabbrica, la selezione di campioni tipici e le prove di tipo.
2. Standard sui materiali
- Il materiale CM690 è ampiamente utilizzato nel settore delle catene per ancore marine e presenta vantaggi come elevata resistenza alla fatica e piccola deformazione da tempra.
- Il materiale della catena dell'ancora deve soddisfare i requisiti della norma internazionale ISO 24061 "Navi e tecnologia marina - Ancoraggio di grande sollevamento e equilibrio".
3. Punti chiave del controllo qualità
- Posizione per contrassegnare il blocco di prova: dovrebbe essere contrassegnato nella posizione centrale della parte più spessa della fusione.
- Prova di piegatura a freddo: per i prodotti realizzati con il forno a media frequenza, si consiglia di effettuare controlli periodici a campione durante le ispezioni di routine.
- Controlli non distruttivi: l'area di copertura dovrebbe essere ampliata il più possibile. La rugosità superficiale influisce sui risultati del test.
Il processo di produzione delle ancore per navi in acciaio al carbonio dimostra la perfetta combinazione di ingegneria di alta precisione e rigoroso controllo di qualità. Ogni passaggio deve essere controllato con precisione e qualsiasi piccolo difetto potrebbe portare al cedimento dell'intera catena dell'ancora. La Cina è diventata il più grande esportatore mondiale di catene per ancoraggi, grazie alla continua ottimizzazione dei processi produttivi e al rigoroso rispetto degli standard di qualità. La moderna produzione di catene per ancora non si concentra solo su resistenza e durata, ma prolunga anche la durata di servizio ottimizzando i processi di trattamento termico e adottando tecnologie anticorrosione avanzate, garantendo l'ormeggio sicuro delle navi in vari ambienti marini.